El pequeño administrador del taller de RFID
2026-09-17
El pequeño administrador del taller de RFID
El término "Asistente de taller RFID" se refiere generalmente a la recopilación automática de datos de estado en tiempo real de personas, máquinas, materiales, métodos y entornos en el taller mediante RFID, reemplazando el escaneo manual y el llenado de formularios. Para implementarlo eficazmente, el enfoque principal radica en cuatro aspectos clave:
1. Concéntrese primero en una sola cosa, no comience con todo el campo
Escenarios típicos ordenados por relación costo-beneficio:
Flujo de trabajo en curso (WIP) y etapas de proceso: el más valioso, resuelve directamente "dónde está la carga y en qué paso del proceso está atascada"
Dispositivos de sujeción/matrices/pallets: los que más tiempo ahorran al buscar artículos
Permisos de acceso para el personal que ingresa a áreas clave y zonas peligrosas
Inventario de productos terminados, entradas/salidas y verificación de envíos
Registros de inspección y mantenimiento de equipos
Se recomienda seleccionar primero una línea de producción o un taller como piloto y luego replicarlo después de una implementación exitosa.
2. Seleccione la banda de frecuencia y la etiqueta correctas
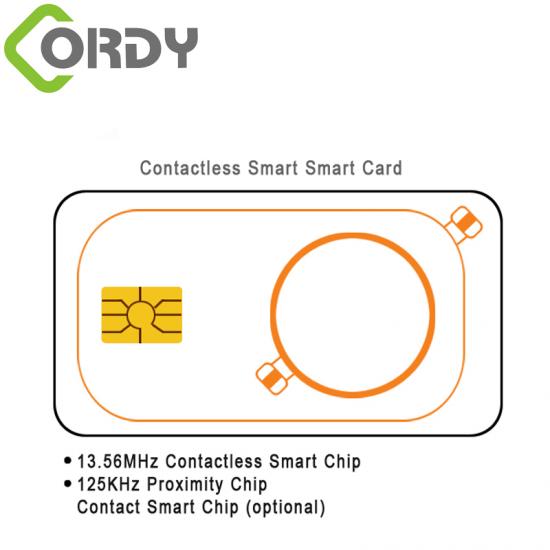
Alta frecuencia HF (13.56MHz): corto alcance, capacidad antimetal moderada, adecuada para lectura de tarjetas en estaciones de trabajo y mesas de herramientas
Frecuencia ultraalta UHF (860–960MHz): largo alcance de lectura, capaz de lectura por lotes, adecuado para pallets, trabajos en curso y puertas de acceso, convirtiéndose en la opción principal en los talleres
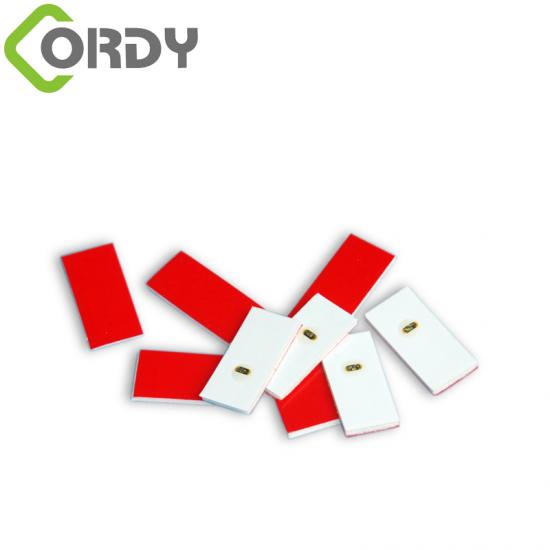
Las piezas metálicas/entornos metálicos deben etiquetarse con etiquetas antimetal o materiales flexibles antimetal; de lo contrario, no se pueden leer
Para entornos de alta temperatura, contaminados con aceite y propensos a vibraciones, seleccione las carcasas correspondientes (como etiquetas de PCB resistentes a altas temperaturas y carcasas moldeadas por inyección)
3. La disposición determina el éxito o el fracaso
Lector de paso/túnel: identificación de entrada y salida por lotes
Lector de estación de trabajo o dispositivo portátil: confirmación de estación de proceso
La clave es controlar la lectura cruzada (串读): la interferencia de señales entre estaciones de trabajo adyacentes es el problema más común en el taller, el cual se puede abordar mediante el ajuste de potencia, la orientación de la antena, el blindaje y el filtrado lógico
La red y la fuente de alimentación se planifican con anticipación, utilizando PoE o switches industriales en entornos industriales
4. Los datos deben aplicarse donde se puedan utilizar
Las etiquetas son solo el punto de entrada; el valor radica en el backend: conectar los eventos de RFID a sistemas MES/WMS/autoconstruidos y crear paneles (distribución de trabajo en curso, tiempo de ciclo de proceso, alertas de permanencia anormal y precisión de inventario). Sin la integración de sistemas, RFID es simplemente un escáner de códigos de barras más caro.
Errores comunes
Comprar solo hardware sin integración de sistemas deja los datos ilegibles al final
La ubicación de las etiquetas es inconsistente, lo que genera lecturas perdidas
Buscar una tasa de lectura del 100 % desde el principio hace que los costos se disparo; en realidad, un 98 %+ con compensación lógica es suficiente
Ignorar el entorno electromagnético; los variadores de frecuencia y soldadores del taller pueden interferir con UHF
 español
 English
 français
 русский
 português
 العربية
 한국의
 Türkçe
 ไทย
 Tiếng Việt